ساختار مکانیکی و بستر دستگاه
برای درک بهتر عملکرد تراش CNC، ابتدا ساختار کلی آن را به بخشهای اصلی تقسیم میکنیم و سپس هر بخش را با اجزای تشکیلدهندهاش بررسی میکنیم. این تقسیمبندی به خواننده کمک میکند ارتباط میان اجزا و نقش هر یک در فرآیند ماشینکاری را روشنتر ببیند.
بستر و شاسی
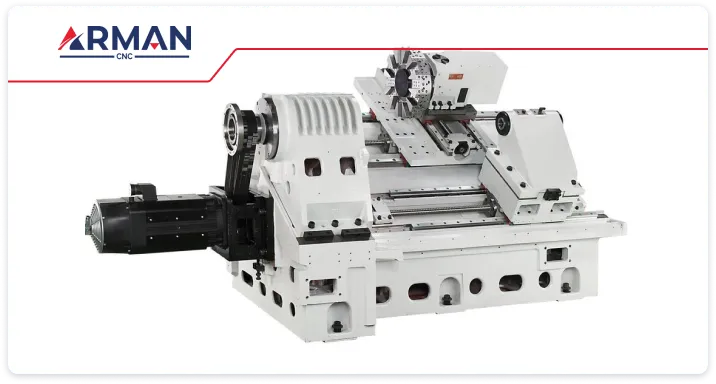
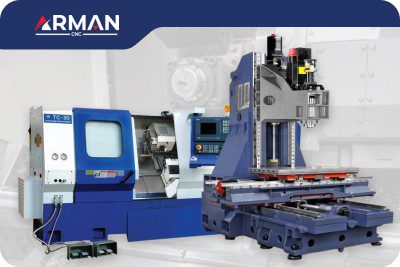
بستر یا شاسی، فونداسیون اصلی دستگاه تراش CNC است و تمام اجزای دیگر مانند اسپیندل، برجک ابزار و مرغک روی آن سوار میشوند. جنس بستر معمولاً از چدن آلیاژی ریختهگریشده انتخاب میشود تا در برابر ارتعاشات ناشی از برادهبرداری مقاومت کند. طراحی بستر به دو شکل تخت و مورب انجام میشود؛ بستر مورب تخلیه براده را بهتر کرده و دسترسی به ناحیه برش را آسانتر میکند.
مسیرهای راهنما
مسیرهای راهنما روی بستر قرار دارند و حرکت اسلایدها را هدایت میکنند. در ماشینهای CNC مدرن، دو نوع رایج وجود دارد: مسیرهای خطی و مسیرهای جعبهای. مسیرهای خطی اصطکاک کمتری دارند و برای حرکت سریع و دقت بالا مناسبترند، در حالی که مسیرهای جعبهای میرایی ارتعاشی بهتری دارند و برای برادهبرداری سنگین استفاده میشوند.
سیستم اسپیندل و قید قطعه کار
سیستم اسپیندل و قید قطعه کار، مسئول ایجاد حرکت دورانی و مهار قطعه در حین ماشینکاری است. در این بخش، اجزای اصلی این مجموعه و تأثیر آنها بر دقت چرخشی، صافی سطح و تکرارپذیری قید بررسی میشود.
اسپیندل
سیستم اسپیندل قلب چرخشی دستگاه تراش CNC است و شامل محور اصلی، یاتاقانها، سیستم انتقال قدرت و موتور محرک میشود. اسپیندل حرکت دورانی را به قطعه کار منتقل میکند و دقت، صافی سطح و کیفیت نهایی ماشینکاری به عملکرد آن وابسته است. موتورهای AC با کنترل سرعت در بازه وسیع، امکان تنظیم دور متناسب با جنس قطعه و نوع ابزار را فراهم میکنند.
سهنظام
سهنظام روی میله اسپیندل نصب میشود و وظیفه نگهداری و قیدکردن قطعه کار را بر عهده دارد. سهنظامهای CNC معمولاً سهفک یا چهارفک خودتنظیم هستند و با نیروی هیدرولیک یا پنوماتیک باز و بسته میشوند. این مکانیزم، زمان تنظیم دستگاه را کاهش میدهد و دقت تکرارپذیری قید را افزایش میدهد.
سیستم حرکتی محورها
سیستم حرکتی محورها وظیفه جابجایی دقیق ابزار و قطعه کار را در راستای محورهای برنامهریزیشده بر عهده دارد. در این بخش، اجزای انتقال حرکت خطی و نقش آنها در دقت موقعیتیابی و پایداری دینامیکی دستگاه تراش CNC بررسی میشود.
پیچ ساچمهای
انتقال حرکت خطی در محورهای X و Z معمولاً با پیچ ساچمهای انجام میشود. در این سیستم، گلولههای فولادی بین مهره و شیارهای پیچ قرار میگیرند و تماس لغزشی را به غلتشی تبدیل میکنند. بازده مکانیکی این روش بالای ۹۰ درصد است و لقی را به حداقل میرساند.
ریل خطی
ریلهای راهنمای خطی در کنار پیچ ساچمهای، حرکت روان و دقیق اسلایدها را تضمین میکنند. این ریلها از بلوکهای غلتشی با گلولههای فولادی ساخته شدهاند و اصطکاک بسیار کمتری نسبت به راهنماهای لغزشی دارند. مزیت اصلی آنها جلوگیری از پدیده چسبندگی-لغزشی در سرعتهای بالا است.
موتور سروو
موتورهای سروو نیروی محرکه محورها را تأمین میکنند و مجهز به انکودر هستند. انکودر موقعیت و سرعت واقعی را به کنترلر بازخورد میدهد و کنترلر با مقایسه موقعیت مطلوب و واقعی، سیگنال اصلاحی را ارسال میکند. این حلقه بسته کنترل، دقت و پایداری حرکت را حتی تحت بارهای متغیر برشی حفظ میکند.
برجک ابزار و سیستم تعویض ابزار
برجک ابزار و سیستم تعویض ابزار، امکان استفاده از چندین ابزار برش را در یک چرخه ماشینکاری فراهم میکند. در این بخش، ساختار برجک، مکانیزم تعویض خودکار و قابلیت ابزارهای محرک در افزایش انعطاف دستگاه تراش CNC بررسی میشود.
برجک ابزار
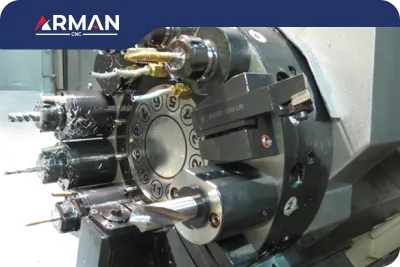
برجک ابزار یکی از متمایزکنندهترین اجزای دستگاه تراش CNC است و وظیفه نگهداری چندین ابزار و تعویض خودکار آنها را بر عهده دارد. برجکها معمولاً ۸ تا ۱۲ ایستگاه دارند و در مدلهای پیشرفته تا ۱۶ ایستگاه نیز میرسند. مکانیزم قفلشونده برجک، دقت تکرارپذیری در حد چند میکرون را فراهم میکند.
ابزار محرک
ابزارهای محرک علاوه بر حرکت چرخشی اسپیندل اصلی، خود نیز حرکت دورانی مستقل دارند. این قابلیت امکان انجام عملیات فرزکاری، سوراخکاری خارج از مرکز و شیارزنی روی قطعه دوار را فراهم میکند. با این تجهیزات، دستگاه تراش CNC به یک مرکز ماشینکاری چندکاره تبدیل میشود.
مرغک و میله مرغک
مرغک و میله مرغک برای پشتیبانی از قطعات کار بلند و کاهش خمش ناشی از نیروی برشی به کار میروند. در این بخش، نقش این مجموعه در حفظ دقت ابعادی و امکان کنترل خودکار موقعیت آن بررسی میشود.
مرغک
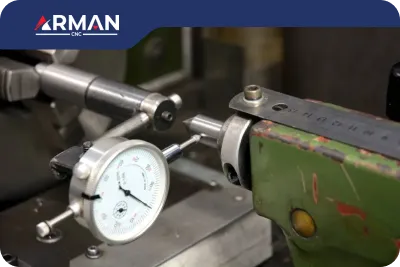
مرغک در انتهای مقابل هدستاک قرار دارد و از قطعات کار بلند پشتیبانی میکند. در تراشکاری قطعات با نسبت طول به قطر بالا، نیروی برشی میتواند باعث خمش قطعه شود. مرغک دستگاه تراش با اعمال فشار از طریق نوک خود به مرکز قطعه کار، این خمش را کنترل و دقت ابعادی را حفظ میکند.
میله مرغک
میله مرغک یک شافت قابل حرکت داخل مرغک است که به طول مورد نیاز بیرون میآید. در ماشینهای CNC، حرکت میله مرغک معمولاً خودکار و با برنامه کنترل میشود. برخی مدلهای پیشرفته مجهز به مرغک قابل برنامهریزی هستند و میتوانند موقعیت خود را بهطور خودکار تنظیم کنند.
سیستم کنترل CNC
سیستم کنترل CNC فرماندهی و هماهنگی تمام حرکات و عملکردهای دستگاه تراش را بر عهده دارد. در این بخش، واحد کنترل عددی، PLC و رابط کاربری بهعنوان اجزای اصلی این سیستم و نقش هر یک در اجرای دقیق برنامه بررسی میشود.
واحد کنترل عددی
واحد کنترل عددی برنامههای G-Code را تفسیر میکند و مسیر حرکت ابزار را به سیگنالهای کنترلی تبدیل میکند. کنترلرهای مدرن قادرند چندین بلوک برنامه را همزمان پردازش کنند که برای ماشینکاری سریع و بدون توقف ضروری است. کنترلرهای Fanuc و Siemens از رایجترین گزینهها در دستگاههای تراش هستند. برای خرید کنترلر دستگاه CNC و مشاهده همه محصولات در این دسته بندی بر روی لینک درج شده کلیک کنید.
PLC
PLC وظیفه کنترل منطقی عملکردهای کمکی مانند سیستم خنککاری، روانکاری، باز و بسته شدن سهنظام و تعویض ابزار را بر عهده دارد. این بخش، هماهنگی میان برنامه CNC و تجهیزات جانبی را تضمین میکند.
رابط کاربری
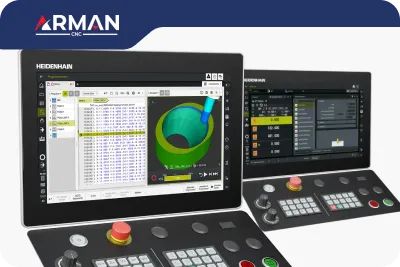
رابط کاربری امکان ورود پارامترها، اجرای برنامهها، مشاهده وضعیت دستگاه و عیبیابی را برای اپراتور فراهم میکند. پنل کنترل شامل صفحه نمایش، صفحهکلید عددی، دکمههای عملکرد و چرخ دستی الکترونیکی برای جابجایی دقیق محورها است.
سیستمهای کمکی
سیستمهای کمکی، شرایط لازم برای ماشینکاری پایدار و ایمن را فراهم میکنند. در این بخش، خنککاری، روانکاری و محفظه محافظ بهعنوان اجزای پشتیبان دستگاه تراش CNC و تأثیر آنها بر عمر ابزار و ایمنی اپراتور بررسی میشود.
خنککاری
سیستم خنککاری دمای ناحیه برش را کاهش میدهد و عمر ابزار را افزایش میدهد. سیال خنککننده با دستور برنامه فعال میشود و از تغییر شکل حرارتی قطعه کار جلوگیری میکند. در برادهبرداریهای سنگین، خنککاری تحت فشار بالا نیز به کار میرود.
روانکاری
سیستم روانکاری وظیفه تأمین روغن برای مسیرهای راهنما، پیچهای ساچمهای و یاتاقانهای اسپیندل را بر عهده دارد. در ماشینهای CNC، این سیستم معمولاً مرکزی و خودکار است و در فواصل زمانی تعیینشده عمل میکند. این امر سایش را کاهش میدهد و دقت ماشین را در طولانیمدت حفظ میکند.
محفظه محافظ
محفظه محافظ از اپراتور در برابر پاشش براده و سیال خنککننده محافظت میکند. این محفظه معمولاً به دربهای شفاف و سیستمهای ایمنی مانند قفل درب مجهز است. رعایت ایمنی، بخش جدانشدنی از بهرهبرداری صحیح دستگاه تراش CNC است.
سیستمهای جانبی و اتوماسیون
سیستمهای جانبی و اتوماسیون، سطح بهرهوری و امکان تولید بدون نظارت مداوم را در دستگاه تراش CNC افزایش میدهند. در این بخش، بارفیدر و اندازهگیری در حین فرآیند بهعنوان راهکارهای ارتقای تولید بررسی میشود.
بارفیدر
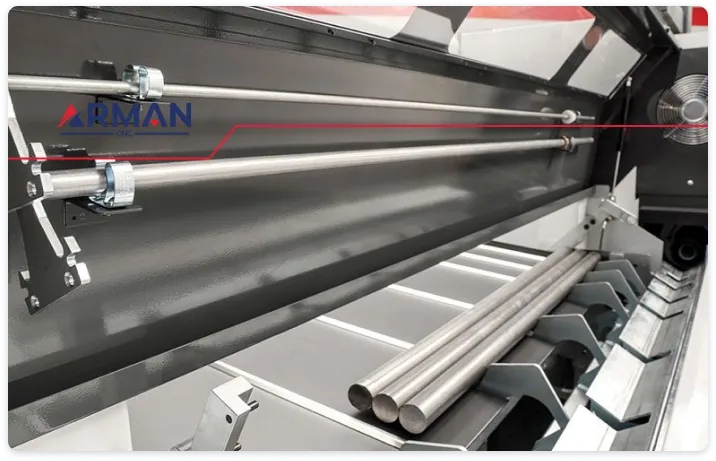
بارفیدر میلهای برای تولید انبوه قطعات از میلههای بلند استفاده میشود. این سیستم میله را خودکار به داخل اسپیندل هدایت میکند و پس از اتمام هر قطعه، میله را برای قطعه بعدی جلو میبرد. بارفیدر زمان بارگیری را به حداقل میرساند و امکان کارکرد بدون نظارت مداوم را فراهم میکند.
اندازهگیری در حین فرآیند
سیستم اندازهگیری در حین فرآیند با پروبهای دقیق، ابعاد قطعه را در حین ماشینکاری بررسی میکند. در صورت انحراف از تلرانس مجاز، جبرانسازی خودکار اعمال میشود. این قابلیت در تولید قطعات با تلرانس بسیار دقیق، مانند قطعات هوافضا و پزشکی، اهمیت بالایی دارد.
نتیجهگیری
دستگاه تراش CNC مجموعهای هماهنگ از زیرسیستمهای مکانیکی، الکترونیکی و نرمافزاری است که هر جزء نقش حیاتی در دقت و تکرارپذیری تولید دارد. شناخت معرفی اجزای دستگاه تراش cnc به اپراتورها در بهرهبرداری بهینه، به تکنسینها در عیبیابی سریع و به مدیران در انتخاب تجهیزات مناسب کمک میکند.
با پیشرفت فناوری، این اجزا نیز مداوم تکامل مییابند و آشنایی عمیق با آنها کلید موفقیت در تولید مدرن است.