
۳ از ۵ (۲ رای)
۱. خرابیهای سیستم الکتریکی و منبع تغذیه
سیستم الکتریکی و منبع تغذیه، نخستین بخشی است که هر اختلالی در آن میتواند کل دستگاه را از کار بیندازد. در ادامه، مهمترین علتهای خرابی در این حوزه و راهحلهای آن بررسی میشود.
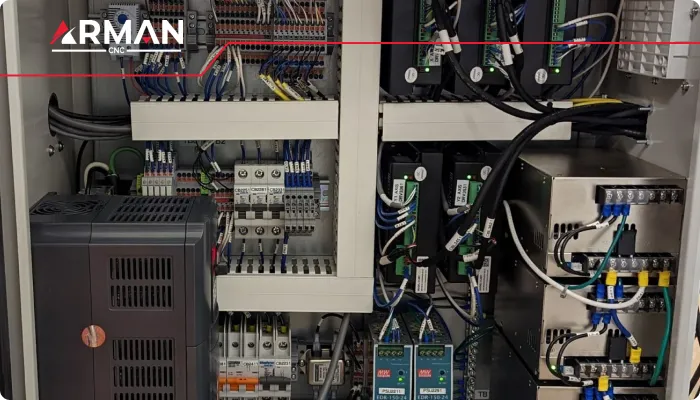
مشکلات منبع تغذیه
مشکلات منبع تغذیه یکی از سریعترین دلایل توقف دستگاه CNC هستند. زمانی که سیستم تغذیه دچار نقص میشود، تمام فرآیند تولید متوقف میشود و هیچ هشدار تدریجی وجود ندارد. رایجترین علت خرابی دستگاه CNC در این بخش شامل موارد زیر است:
- تنظیمات نادرست ولتاژ: بهویژه پس از جابجایی دستگاه یا تغییرات در تأسیسات کارخانه
- نوسانات برق و جهشهای ولتاژی: که به اجزای الکترونیکی حساس آسیب وارد میکند
- فیوزهای سوخته: که در تابلوهای توزیع برق پنهان میمانند
- اتصالات شل یا خوردهشده: در دوشاخهها و ترمینالها
راهحل: ابتدا ولتاژ ورودی را با مشخصات دستگاه مطابقت دهید. خروجی هر منبع تغذیه را با مولتیمتر بررسی کنید (نه فقط با نشانگرهای LED که میتوانند گمراهکننده باشند). در صورت پایین بودن مقادیر، سیمهای خروجی را با دستگاه خاموش جدا کرده و مجدداً روشن کنید و ارزیابی نمایید. نصب محافظ برق و سیستم UPS میتواند از یک بار خرابی جلوگیری کند. همچنین تابلوهای برق را تمیز نگه دارید زیرا تجمع گرد و غبار در نزدیکی اجزای الکتریکی مشکلات بیشتری ایجاد میکند.
همچنین بخوانید: دستگاه cnc چیست؟
خرابی درایو برداری و سیستم اسپیندل
درایو برداری منبع تغذیه موتور اسپیندل و تقویتکنندههای سروو است. آلارمهایی مانند خطای درایو اسپیندل و اتصال کوتاه نشاندهنده مشکلات جدی در این بخش هستند. بررسی اتصال کوتاه در درایو برداری و کنتاکتورهای ستاره-مثلث ضروری است. یکی از مهمترین علت خرابی دستگاه CNC در این حوزه، فرسودگی و آسیب به کابلهای برق و کنترل است که باید به طور منظم بازرسی شوند.
خرابی موتورهای سروو و انکودر
موتورهای سروو نقش حیاتی در دقت موقعیتیابی دستگاه دارند. خرابیهای رایج شامل:
- از دست دادن گام (Lost Steps): ناشی از اتصالات الکتریکی شل یا ضعیف بین کنترلر و موتور
- لرزش محور سروو: به دلیل روغنکاری ضعیف در زنجیره انتقال یا بهره سیستم سروو بسیار پایین
- خطاهای انکودر: سیگنالهای انکودر ممکن است توسط نویز کابلهای قدرت تحت تأثیر قرار گیرند
راهحل: بررسی دقیق هر دو سر سیمکشی (کنترلر و موتور)، تست پیوستگی کابلها با مولتیمتر، و در صورت نیاز تعویض کابل یا انکودر معیوب.
این صفحه را هم ببینید: انواع ماشین cnc
۲. خرابیهای مکانیکی
اجزای مکانیکی در اثر حرکت مداوم، بارگذاری و اصطکاک بهتدریج فرسوده میشوند. شناخت این فرسودگیها برای کاهش لرزش و حفظ دقت حیاتی است.
فرسودگی یاتاقانها و راهنماهای خطی
فرسودگی یاتاقانها و راهنماهای خطی یکی از شایعترین علت خرابی دستگاه CNC است. یاتاقانهای فرسوده باعث ایجاد درگ (کشش ناخواسته) در حرکت محورها میشوند و دقت موقعیتیابی را کاهش میدهند. طبق دادههای نگهداری، فرسودگی یاتاقان با دمای بالا و از دست رفتن پیشبار، باعث افزایش انحراف و خطر توقف ناگهانی محور میشود. برای خرید تراش cnc بر روی لینک درج شده کلیک کنید.
راهحل: پایش دما و لرزش یاتاقانها هر ۱۴ روز، تعویض یاتاقان در صورت تجاوز از مقادیر آستانه، و اطمینان از روغنکاری مناسب.
آسیب به بال اسکرو و بکلش
بال اسکروها نیروی حرکتی محورها را منتقل میکنند و در صورت فرسودگی، بکلش (لقی محوری) ایجاد میشود که مستقیماً دقت ماشینکاری را تحت تأثیر قرار میدهد. بکلش بالا در محورهای X یا Y معمولاً به دلیل پیشبار کم مهره بال اسکرو رخ میدهد.
راهحل: بازرسی و جبران بکلش هر ۳۰ روز، روغنکاری منظم و در صورت تداوم روند فرسودگی، برنامهریزی برای تعمیر اساسی.
همچنی بخوانید: قیمت فرز سی ان سی
ارتعاشات و لرزشهای غیرعادی
ارتعاشات غیرعادی در دستگاه CNC میتواند ناشی از نصب ناپایدار، شل شدن اتصالات مکانیکی، عدم تعادل ابزار یا فرسودگی یاتاقانهای اسپیندل باشد. ارتعاشات باعث چیپینگ لبه ابزار برش شده و در نهایت سایش جانبی را تسریع میکند. برای آشنایی با روشهای افزایش طول عمر دستگاه تراش cnc بر روی لینک درج شده کلیک کنید.
راهحل: بررسی و محکمکردن پیچهای پایه، بازرسی دورهای اتصالات مکانیکی، و استفاده از دستگاه تعادلسنج دینامیکی برای ابزارهای دوار.
۳. خرابیهای سیستم اسپیندل
اسپیندل قلب دستگاه CNC است و هر نقص در آن مستقیماً بر کیفیت برش اثر میگذارد. در این بخش، خرابیهای رایج اسپیندل و راهحل آنها مطرح میشود.
فرسودگی یاتاقانهای اسپیندل
اسپیندل قلب تپنده دستگاه CNC است و هرگونه نقص در آن مستقیماً بر کیفیت قطعه نهایی تأثیر میگذارد. فرسودگی یاتاقانهای اسپیندل یا روغنکاری ناکافی باعث ایجاد صداهای غیرعادی، گرمای بیش از حد و لرزش در اسپیندل میشود. تحقیقات نشان میدهد که بارگذاری مداوم در حین کار باعث سایش رینگهای یاتاقان روتور شده و مقدار خطای حرکتی اسپیندل را افزایش میدهد.
خرابی مکانیزم گیره ابزار
یکی از مهمترین علت خرابی دستگاه CNC در بخش اسپیندل، آسیب به فنر دیسک میله کشش (Drawbar Disc Spring) است که نیروی گیره ابزار را کاهش میدهد. این امر منجر به کج شدن ابزار، اضافهبار اسپیندل و فعال شدن آلارم سیستم میشود.
راهحل: تعویض فنرهای دیسک فرسوده و تعمیر اجزای اسپیندل.
آلودگی مایع خنککننده
آلودگی مایع خنککننده یکی از شایعترین و قابل پیشگیریترین دلایل خرابی اسپیندل CNC است. نفوذ مایع خنککننده به داخل اسپیندل باعث خوردگی یاتاقانها و کاهش عمر مفید آن میشود.
راهحل: نگهداری سیستمهای پاکسازی هوا، بررسی منظم نازلهای مایع خنککننده و استفاده از روشهای صحیح تمیزکاری.
۴. خرابیهای سیستم تعویض ابزار
سیستم تعویض ابزار با وجود کارکرد خودکار، یکی از بخشهای پراسترس و مستعد خطاست. در ادامه، دلایل خرابی و روشهای رفع آن بررسی میشود.
خطاهای تغییر ابزار
سیستم تعویض خودکار ابزار (ATC) یکی از پرکاربردترین بخشهای دستگاه CNC است که مستعد خرابی میباشد. خطاهای رایج شامل انسداد در چرخفلک ابزار، همراستا نبودن نگهدارنده ابزار، و فرسودگی گریپرها است. فشار هوای ناکافی در حین تعویض ابزار میتواند منجر به خرابی مکانیزم تعویض شود.
فرسودگی قطعات مکانیکی سیستم تعویض ابزار
فرسودگی مهرههای تنظیم ابزار و مکانیزمهای قفلکننده از دیگر علت خرابی دستگاه CNC در این بخش است. تنظیم نامناسب فشار گیره ابزار میتواند منجر به افتادن ابزار در حین ماشینکاری شود.
راهحل: بررسی روزانه فشار هوا (باید در محدوده ۶ کیلوگرم ± ۱ کیلوگرم باشد)، تمیزکاری منظم قفلهای ابزار و بررسی ماهانه اتصالات موتور و تسمههای محرک. در صورت بروز مشکل در تعویض ابزار، ابتدا برنامه را متوقف کرده، بازوی تعویض را به صورت دستی به مبدأ بازگردانید و فشار هوا را بررسی کنید.
۵. خرابیهای سیستم هیدرولیک و پنوماتیک
سیستمهای هیدرولیک و پنوماتیک نیروی لازم برای قفلکردن و حرکت اجزا را تأمین میکنند. افت فشار یا نشتی در آنها میتواند عملکرد دستگاه را مختل کند.
افت فشار و نشتی در سیستم هیدرولیک
سیستمهای هیدرولیک در دستگاههای CNC وظایف حیاتی مانند قفلکردن محورها و عملکرد گیرهها را بر عهده دارند. افت فشار ناشی از فرسودگی پمپ، کاویتاسیون یا نشتی منجر به کاهش عملکرد محرکها و وقفه در عملیات میشود.
مشکلات شیرهای کنترل و سیلندرها
شیرهای هیدرولیک و پنوماتیک ممکن است به دلیل آلودگی یا فرسودگی گیر کنند. تجمع آلودگی در روغن هیدرولیک باعث کاهش کیفیت روانکاری و افزایش سایش میشود.
راهحل: بازرسی نشتی، فشار و تمیزی مایع هر ۱۰ تا ۱۴ روز، تعویض فیلترها هر ۶۰ روز و نمونهگیری و تحلیل روغن برای شناسایی آلودگیها. تمیزکاری مخزن روغن هر ۶۰ روز و حذف هوا و کنترل کفکنندگی روغن توصیه میشود.
۶. خرابیهای سیستم روانکاری
روانکاری صحیح، عمر اجزای متحرک را افزایش و اصطکاک را کاهش میدهد. در ادامه، خرابیهای مرتبط با سیستم روانکاری تحلیل میشود.
کاهش جریان روانکار و انسداد خطوط
سیستم روانکاری نقش حیاتی در کاهش اصطکاک و افزایش عمر مفید اجزای متحرک دارد. کاهش جریان روانکار، خرابی پمپ یا انسداد خطوط منجر به افزایش اصطکاک و سایش تسریعشده میشود. عدم روانکاری مناسب زنجیره انتقال تغذیه، یکی از علتهای اصلی لرزش محور سروو و اضافهبار است.
راهحل: بازرسی سطح و جریان روانکار هر ۲۱ روز، تمیزکاری خطوط روانکاری و تعویض پمپ یا اجزای فرسوده.
برنامه جامع نگهداری روانکاری
| دوره | اقدام |
| روزانه | بررسی سطح روغن مخزن و عملکرد پمپ |
| هفتگی | روانکاری راهنماهای خطی و بررسی تسمهها |
| ماهانه | بررسی بکلش و انجام تست روانکاری محور |
| فصلی | بررسی دقیق یاتاقانهای اسپیندل و تعویض روغن |
این جدول بر اساس برنامههای نگهداری توصیهشده توسط سازندگان CNC تنظیم شده است.
۷. خرابیهای سیستم خنککننده
خنککاری مؤثر از اضافهبار حرارتی و آسیب اسپیندل جلوگیری میکند. این بخش به خرابیهای رایج سیستم خنککننده میپردازد.
گرفتگی مبدل حرارتی و کاهش جریان
سیستم خنککننده از گرمای بیش از حد اسپیندل و سایر اجزا جلوگیری میکند. کاهش جریان خنککننده، انسداد مبدل حرارتی یا نشتی میتواند منجر به اضافهبار حرارتی و آسیب اسپیندل شود.
فرسودگی پروانه پمپ و انسداد فیلتر
تحلیل FMEA نشان میدهد که نقص در سیستم خنککننده با مقدار RPN معادل ۳۳۶، یکی از بالاترین ریسکهای خرابی را دارد. نصب فیلتر خنککننده ۱۰۰ مش و بهبود نگهداری توانسته فرکانس انسداد خنککننده را تا ۷۶ درصد کاهش دهد.
راهحل: بازرسی دما و جریان هر ۱۰ روز، تمیزکاری مبدل حرارتی و تعمیر فوری نشتیها.
۸. خرابیهای سیستم کنترل و نرمافزار
سیستم کنترل و نرمافزار، مغز فرماندهی دستگاه CNC است. خطاهای این بخش میتواند ناشی از برنامه، کنترلر یا تداخل سیگنال باشد.
خطاهای برنامهنویسی و کد G
خطاهای برنامهنویسی از جمله علت خرابی دستگاه CNC هستند که مستقیماً به عملکرد اپراتور مربوط میشوند. کدهای اشتباه، عدم وجود علامت درصد (%) در ابتدا و انتهای برنامه، یا شمارهگذاری نادرست برنامه میتواند مانع بارگذاری صحیح برنامه شود.
خرابی کنترلر و سیستم کنترل عددی
خرابی نرمافزاری یا سختافزاری کنترلر CNC میتواند کل دستگاه را از کار بیندازد. دلایل شامل نسخه قدیمی نرمافزار، خطاهای حافظه و تداخل سیگنالها است.
راهحل: راهاندازی مجدد سیستم کنترل، بهروزرسانی نرمافزار، بررسی خطاهای کد G در صفحه آلارمها و در صورت نیاز جایگزینی یا ارتقای سیستم. برای تشخیص سیستماتیک، اصول اول نرمافزار بعد سختافزار و اول ساده بعد پیچیده را دنبال کنید.
۹. سایش و شکست ابزار برش
ابزار برش در تماس مستقیم با قطعه کار، تحت سایش و تنش شدید قرار دارد. در ادامه، مکانیزمهای سایش و شکست ابزار بررسی میشود.
مکانیزمهای سایش ابزار
سایش ابزار برش یکی از اصلیترین علت خرابی دستگاه CNC در فرآیند ماشینکاری است. عمق برش (DOC) مهمترین عامل مؤثر بر سایش گودالی است، زیرا افزایش زمان تماس و طول برش، تنشها و دمای بالایی ایجاد میکند که منجر به خرابی ابزار میشود.
انواع مکانیزمهای سایش شامل:
- سایش ساینده: ناشی از ذرات سخت در قطعه کار
- سایش نفوذی: فعالشده توسط گرمای تولیدشده در حین برش
- سایش اکسیداتیو: تشکیل اکسید کبالت ناپایدار که به راحتی توسط اصطکاک حذف میشود
شکست ترد و شکستگی ابزار
شکست ترد یک خرابی فاجعهبار ابزار برش است که به دلیل بارهای حرارتی و مکانیکی بیشازحد رخ میدهد و معمولاً خسارات شدیدی به قطعه کار وارد میکند. کاهش نرخ تغذیه در مرحله راهاندازی و افزایش سفتی سیستم میتواند چیپینگ لبه را کاهش دهد.
راهحل: انتخاب مواد ابزار برش با چقرمگی بالاتر (مانند کاربید تنگستن با محتوای کبالت بیشتر)، تنظیم پارامترهای برش مناسب و تعویض بهموقع ابزارهای فرسوده.
۱۰. خطاهای انسانی و عوامل محیطی
عوامل انسانی و محیطی میتوانند حتی در دستگاه سالم نیز خرابی ایجاد کنند. این بخش به خطاهای اپراتور و شرایط محیطی میپردازد.
خطاهای اپراتور
خطاهای انسانی یکی از سه عامل اصلی مؤثر بر بودجه نگهداری دستگاههای CNC است. نصب نادرست ابزار، عدم رعایت پارامترهای بهینه برش و نادیدهگرفتن علائم هشداردهنده از جمله این خطاها هستند. مطالعات نشان میدهد که خطاهای اپراتور در نصب ابزار و نگهداری، به همراه پارامترهای برش تهاجمی، از عوامل اصلی خرابی سیستم برش هستند.
عوامل محیطی
شرایط محیطی نامناسب شامل دمای بالا، رطوبت، گرد و غبار و ارتعاشات خارجی بر عملکرد دستگاه CNC تأثیر میگذارند. خطای حرارتی میتواند تا ۴۰ تا ۷۰ درصد از خطای ماشینکاری را تشکیل دهد و عامل اصلی محدودکننده دقت باشد.
راهحل: آموزش منظم اپراتورها، نظارت بر شرایط محیطی و نصب سیستمهای کنترل دما.
رویکردهای نوین: نگهداری پیشبینانه و هوش مصنوعی
رویکردهای سنتی نگهداری واکنشی و پیشگیرانه در حال جایگزینی با سیستمهای نگهداری پیشبینانه مبتنی بر هوش مصنوعی هستند. سیستمهای مبتنی بر یادگیری ماشین میتوانند خرابیهای یاتاقان، مشکلات اسپیندل، سایش ابزار و مشکلات سیستم خنککننده را با دقت ۸۰ تا ۹۲ درصد پیشبینی کنند.
مدلهای LSTM با ورودی دینامیک برای تشخیص ناهنجاری در فرآیندهای ماشینکاری خودکار طراحی شدهاند و دوقلوهای دیجیتال مبتنی بر هوش مصنوعی امکان پایش بلادرنگ و پیشبینی خرابی را فراهم میکنند. این فناوریها با ترکیب دادههای چندحسگری و مدلسازی هوشمند در چارچوب اینترنت اشیاء صنعتی، استراتژی محوری برای کاهش خرابیهای غیرمنتظره و افزایش کارایی عملیاتی دستگاههای CNC محسوب میشوند.
جدول زیر کدهای خرابی، فواصل نگهداری و اقدامات کنترلی توصیهشده را بر اساس چارچوب دادهمحور ارائه میدهد:
| کد خرابی | حالت خرابی غالب | اثر کلیدی | فاصله نگهداری |
| F1 | گرمای بیش از حد / فرسودگی یاتاقان | توقف ماشین | ۷ روز |
| F2 | افت فشار / نشتی | کاهش عملکرد محرک | ۱۰-۱۴ روز |
| F3 | فرسودگی چرخدنده / بکلش | کاهش گشتاور و دقت اسپیندل | ۷ روز |
| F5 | کاهش جریان روانکار | افزایش اصطکاک و سایش | ۲۱ روز |
| F12 | کاهش جریان خنککننده | اضافهبار حرارتی | ۱۰ روز |
| F14 | فرسودگی راهنما / آلودگی | خطای موقعیتیابی | ۳۰ روز |
استراتژی جامع عیبیابی دستگاه های سی ان سی
برای عیبیابی مؤثر، اصول زیر توصیه میشود:
- اول خارج بعد داخل: ابتدا عواملی مانند تمیزی، روانکاری، تداخل محافظها، فشار هوا و اتصالات برقی را بررسی کنید
- اول نرمافزار بعد سختافزار: ابتدا ریست سیستم، راهاندازی مجدد و بررسی پارامترها را انجام دهید
- اول ساده بعد پیچیده: مشکلات ساده را قبل از بازکردن دستگاه بررسی کنید
ثبت دقیق علائم خرابی و جستجوی الگوها در مشاغل مختلف ضروری است. اگر خرابی فقط در اجراهای طولانی یا هنگام برش مواد خاص رخ میدهد، این اطلاعات ارزشمند است.
نتیجهگیری
خرابی دستگاه CNC معمولاً تکعاملی نیست و از تعامل سایش مکانیکی، نقص الکتریکی، خطای انسانی و شرایط محیطی ناشی میشود. شناخت علت خرابی دستگاه CNC و اجرای نگهداری پیشگیرانه، بیشترین اثر را در کاهش توقف دارد. با پایش دورهای و استفاده از راهحلهای پیشبینانه، میتوان عمر مفید و بهرهوری دستگاه را بهطور پایدار افزایش داد.
میانگین امتیازات ۳ از ۵از مجموع ۲ رای